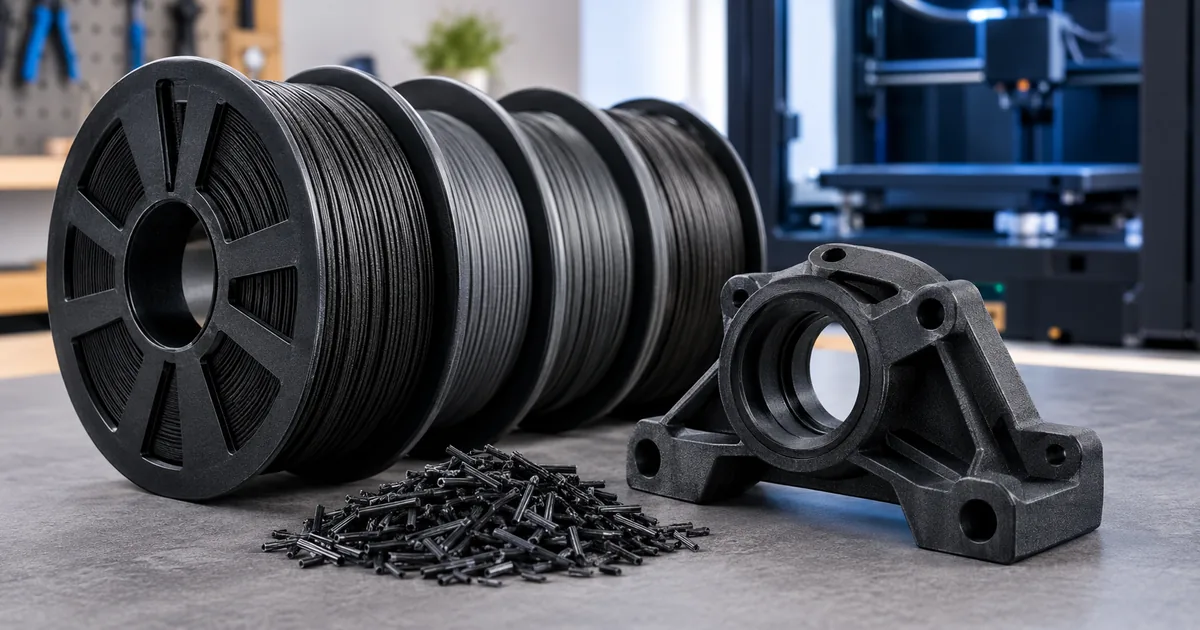
Pour imprimer du filament nylon chargé en carbone (PA-CF), il faut trois choses : une buse en acier trempé, un filament séché juste avant l'impression, et une plage de température adaptée à la famille de polyamide. L'enceinte fermée, elle, dépend du grade. Un PA6-CF l'exige. Un PA12-CF ou un PA612-CF est formulé pour s'imprimer chambre tiède, parfois portes ouvertes. Avant d'acheter une bobine, vérifiez donc votre buse, puis choisissez la famille que votre imprimante sait tenir.
Verdict express
Pour un premier nylon carbone, prenez le Polymaker Fiberon PA612-CF15. Il reprend peu l'humidité, accepte un plateau tiède et démarre dès 250 °C : il passe sur la plupart des imprimantes récentes, fermées ou non, une fois la buse changée.
- Meilleur choix : Polymaker Fiberon PA612-CF15, le PA-CF le plus tolérant.
- Meilleur rapport quantité-prix : Elegoo PAHT-CF, en bobine de 1 kg.
- Imprimante ouverte : Polymaker Fiberon PA12-CF10 ou colorFabb PA-CF Low Warp.
- Rigidité maximale, imprimante fermée : Bambu Lab PA6-CF.
Le PA612-CF15 se vend en bobine de 500 g. C'est assez pour une série de pièces techniques, et c'est un format qui limite le temps passé à l'air par le filament entamé.
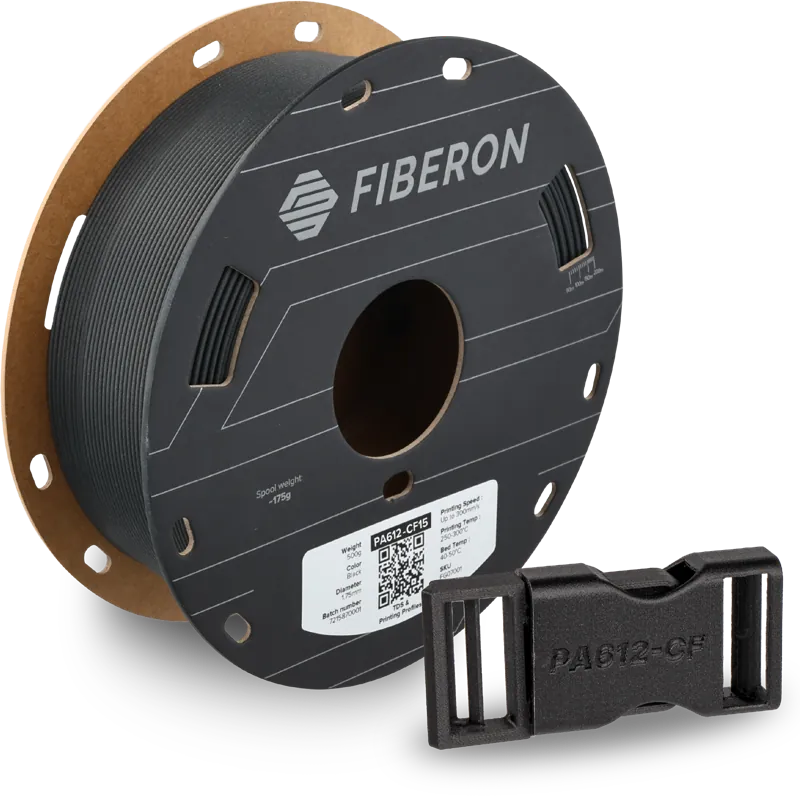
Polymaker Fiberon PA612-CF15
Le nylon carbone le plus facile à vivre : reprend peu l'humidité, warping contenu
Filament nylon : ce qu'il apporte face au PETG et à l'ASA
Le nylon, ou polyamide (PA), est le filament des pièces qui travaillent. Il résiste mieux à l'usure et aux chocs que le PETG, et il garde de la ténacité là où un PLA casserait net. C'est le matériau des engrenages, charnières, clips, supports de moteur et pièces mécaniques soumises à frottement.
Son défaut est connu : il est très hygroscopique. Il absorbe l'humidité de l'air en quelques heures, et un nylon humide imprime mal, avec des bulles et des pièces plus faibles. Il se rétracte aussi en refroidissant, d'où le warping et le délaminage sur les grandes pièces.
Face à l'ASA, le choix tient à l'usage. L'ASA vise l'extérieur et les UV ; le nylon vise la résistance mécanique. Si votre pièce doit surtout tenir au soleil, notre guide ASA sans warping est le bon point de départ.
PA6, PA12, PA612, PPA : les familles, et pourquoi le carbone change tout
« Nylon » désigne une famille entière. Les chiffres indiquent la chimie du polymère, et ils annoncent son comportement à l'impression.
- PA6 et PA6/66 : les plus rigides et les plus résistants à la chaleur, mais les plus sensibles à l'humidité et au retrait. Enceinte fermée recommandée, voire indispensable.
- PA12 : moins rigide, mais il absorbe beaucoup moins d'eau et se rétracte moins. C'est le polyamide le plus facile à imprimer.
- PA612 : un compromis entre les deux, avec une reprise d'humidité faible. Polymaker l'a choisi pour sa gamme la plus accessible.
- PAHT : « PA haute température », une appellation commerciale plutôt qu'une chimie précise. Bambu Lab et Elegoo l'emploient pour des grades conçus pour mieux tenir à chaud.
- PPA-CF : polyphtalamide, un polyamide technique qui tient encore mieux en température. Il demande une enceinte fermée et profite d'une chambre chaude, ce qui le réserve aux machines haut de gamme.
Ce que la fibre de carbone apporte
La fibre de carbone hachée, ajoutée à 10-20 % selon les fiches, change trois choses. Elle augmente la rigidité et la tenue en température (le HDT). Elle réduit fortement le retrait, donc le warping. Et elle donne un fini mat qui masque les lignes de couche. Le taux de fibre figure souvent dans le nom : CF10 pour 10 %, CF15 pour 15 %.
La contrepartie : la pièce devient plus cassante qu'un nylon pur, et le filament devient abrasif. La fibre de verre (PA-GF) suit la même logique, avec une pièce un peu moins rigide et une usure comparable.
| Famille | Rigidité | Reprise d'humidité | Enceinte | Difficulté |
|---|---|---|---|---|
| PA nylon pur | Faible | Forte | Recommandée | Élevée (warping) |
| PA12-CF | Bonne | Faible | Non requise selon les fiches | Modérée |
| PA612-CF | Bonne | Faible | Non requise selon les fiches | Modérée |
| PA6-CF, PA6/66-CF | Très bonne | Forte | Requise | Élevée |
| PPA-CF | Maximale | Modérée | Requise, chambre chaude conseillée | Très élevée |
Votre imprimante peut-elle imprimer du nylon CF ?
Trois critères décident : la matière de la buse, la température maximale du hotend, et l'environnement de la pièce (ouvert, fermé, ou chambre chauffée). Le tableau ci-dessous croise les machines les plus courantes avec ces trois critères, d'après les fiches constructeur relevées le 27 octobre 2026.
| Imprimante | Buse d'origine | Temp. max | Environnement | Ce qu'elle peut viser |
|---|---|---|---|---|
| Bambu Lab A1 / A1 mini | Inox | 300 °C | Ouverte | PA12-CF, PA612-CF, Low Warp — buse acier trempé à ajouter |
| Bambu Lab P1S | Inox | 300 °C | Fermée, non chauffée | PA-CF courants — buse acier trempé à ajouter |
| Bambu Lab P2S / X1C | Acier trempé | 300 °C | Fermée, non chauffée | PA-CF courants, PA6-CF compris |
| Bambu Lab H2D | Acier trempé | 350 °C | Chambre chauffée (65 °C) | Tous, PPA-CF compris |
| Elegoo Centauri Carbon | Bimétal, pointe trempée | 320 °C | Fermée, non chauffée | PA-CF courants, PA6-CF compris |
| Elegoo Centauri Carbon 2 | Acier trempé | 350 °C | Fermée, non chauffée | PA-CF courants, PA6-CF compris |
| Creality K1C | Pointe trempée | 300 °C | Fermée, non chauffée | PA-CF courants |
| Creality K2 Plus | Acier trempé (pointe) | 350 °C | Chambre chauffée (60 °C) | Tous, PPA-CF compris |
| Qidi Plus4 | Bimétal, pointe trempée | 370 °C | Chambre chauffée (65 °C) | Tous, PPA-CF compris |
| Prusa Core One | Laiton | 290 °C | Fermée, non chauffée | PA-CF courants — buse trempée à ajouter |
| Prusa MK4S | Laiton | 290 °C | Ouverte | PA12-CF, PA612-CF — buse trempée à ajouter |
| Creality Ender 3 V3 SE | Laiton | 260 °C | Ouverte | À la limite : bas de plage du PA612-CF seulement |
| Ender 3 d'origine | Laiton, PTFE jusqu'à la buse | ~240 °C | Ouverte | Non, sans hotend all-metal ni buse trempée |
Le cas des Bambu Lab A1 et P1S surprend souvent : leur buse d'origine est en inox, pas en acier trempé. L'inox convient au PLA et au PETG, pas aux filaments chargés. Bambu Lab vend le hotend en acier trempé correspondant.
Une enceinte passive comme celle d'une P1S, d'une X1C ou d'une Centauri Carbon atteint autour de 40 à 50 °C sur une longue impression, selon les retours communautaires. Elle suffit aux PA-CF courants sur des pièces de taille moyenne. Pour les grandes pièces en PA6-CF, et pour le PPA-CF, une chambre chauffée active donne une marge nettement plus confortable. Pour comparer les machines fermées, voyez notre duel Centauri Carbon 2 ou Bambu Lab. Si la vôtre est ouverte, un caisson DIY élargit le choix.
Buse acier trempé ou revêtue : ce que le carbone use
La fibre de carbone est abrasive. Une buse en laiton s'élargit au fil des bobines : l'extrusion devient irrégulière et les cotes dérivent, sans que rien ne casse franchement. L'usure d'une buse laiton est donc sournoise, et c'est la raison pour laquelle tous les fabricants de PA-CF exigent une buse plus dure.
- Buse acier trempé : la référence, peu chère et durable. Elle conduit un peu moins bien la chaleur que le laiton : prévoyez 5 à 10 °C de plus si l'extrusion manque.
- Buse revêtue ou à pointe dure (rubis, carbure, revêtement spécifique) : plus chère, plus durable, avec une conduction thermique proche du laiton. colorFabb cite la buse rubis à côté de l'acier trempé.
Le diamètre compte aussi. Bambu Lab recommande une buse de 0,6 mm pour ses PA-CF et déconseille la 0,2 mm, que la fibre bouche. La 0,4 mm fonctionne avec la plupart des bobines, au prix d'un risque de bouchage un peu plus élevé. eSUN conseille en outre des engrenages d'extrudeur trempés pour un usage intensif. Pour la manipulation, suivez notre tutoriel changer la buse de son imprimante 3D.
Réglages de départ : buse, plateau, chambre, vitesse, adhérence
Les plages ci-dessous viennent des fiches techniques des fabricants. Ce sont des points de départ : imprimez une tour de température avant une vraie pièce, car chaque hotend chauffe un peu différemment.
| Bobine | Famille | Buse | Plateau | Enceinte |
|---|---|---|---|---|
| Polymaker Fiberon PA612-CF15 | PA612 | 250-300 °C | 40-50 °C | Non requise |
| Polymaker Fiberon PA12-CF10 | PA12 | 280-300 °C | 40-50 °C | Non requise |
| colorFabb PA-CF Low Warp | PA | 260-280 °C | Froid à 50 °C | Non requise |
| Bambu Lab PAHT-CF | PAHT | 260-290 °C* | 80-100 °C, colle* | Conseillée |
| eSUN PA-CF | PA6/66 | 260-300 °C | 45-60 °C | Conseillée |
| Elegoo PAHT-CF | PAHT | 260-290 °C** | 90-110 °C** | Conseillée |
| Bambu Lab PA6-CF | PA6 | 260-290 °C | 80-100 °C, colle | Requise |
* Les sources divergent pour le PAHT-CF Bambu : certaines indiquent 260-300 °C en buse et 100-120 °C en plateau. Suivez le profil de Bambu Studio en priorité. ** Valeurs relevées sur une fiche revendeur, non confirmées par Elegoo à la date du relevé.
Plateau et adhérence
Le nylon accroche mal sur un plateau lisse nu. Une fine couche de colle PVA (bâton de colle) sur PEI texturé est la solution la plus répandue ; un adhésif dédié comme Magigoo PA en est l'alternative. La colle sert aussi de couche de séparation : sans elle, un nylon peut adhérer au point d'arracher le revêtement en PEI.
Les Fiberon de Polymaker sont un cas à part : la marque indique un plateau à 40-50 °C seulement, chambre portes ouvertes, avec une température de chambre qui ne doit pas dépasser 50 °C. C'est contre-intuitif, mais c'est ce qui les rend imprimables sur une machine ouverte.
Vitesse et ventilation
Restez sous 100 mm/s pour les premières pièces, ventilation de pièce faible ou coupée sur les PA6. Le nylon carbone n'est pas un filament de vitesse : une extrusion trop rapide manque de fusion entre couches, et c'est précisément la liaison entre couches qui fait la résistance de la pièce.
Le recuit, pour aller plus loin
Un recuit après impression stabilise la pièce et améliore sa tenue en température. Polymaker documente un recuit de 16 h à 100 °C pour ses Fiberon. Il se fait dans un four à température stable, pas dans un four de cuisine qui oscille de 20 °C.
Ponçage et ventilation : les précautions propres au carbone
Une pièce en nylon carbone se ponce et se perce, mais la poussière contient de fines fibres de carbone, irritantes pour les voies respiratoires, la peau et les yeux. Poncez de préférence à l'eau, portez un masque FFP2 et des lunettes, et aspirez plutôt que de souffler. À l'impression, un polyamide chauffé au-delà de 250 °C émet des particules fines : imprimez dans une pièce aérée, idéalement avec une enceinte filtrée, et laissez refroidir buse et plateau avant d'intervenir.
Séchage : rappel court et renvoi
Un nylon sort souvent humide de son emballage, même neuf. Séchez-le avant la première impression, puis imprimez si possible directement depuis un sécheur ou une boîte sèche. Polymaker le recommande explicitement pour ses Fiberon.
L'humidité ne se voit pas seulement à l'aspect. Sur un PA6-CF, le site lv3dofficiel relève une baisse du module de 3 311 à 3 131 MPa, et de la résistance de 77,4 à 71,7 MPa, entre une bobine sèche et une bobine humide. La pièce paraît correcte et elle est plus faible.
Les fiches donnent 70 °C pendant plus de 12 h pour l'eSUN, 80 °C pendant 8 à 12 h pour les Bambu Lab, et 100 °C pendant 8 à 10 h pour les Fiberon de Polymaker. Tous les sécheurs grand public n'atteignent pas 100 °C : vérifiez le vôtre. Méthodes, matériel et durées par filament sont détaillés dans notre guide sécher son filament 3D, et le stockage entre deux impressions dans stocker son filament 3D.
Quelles bobines acheter : comparatif PA-CF
Les sept bobines ci-dessous sont disponibles chez 3DJake, avec des fiches relevées le 27 octobre 2026. Attention au conditionnement : il va de 500 g à 1 kg selon la marque. Comparez au kilo, pas à la bobine.
Polymaker Fiberon PA612-CF15 : le plus tolérant
Le PA612 reprend peu l'humidité et se rétracte peu. Polymaker l'annonce dès 250 °C, avec un plateau tiède et une chambre qui reste sous 50 °C. Il convient donc aussi bien à une P1S qu'à une imprimante ouverte, dans les deux cas équipées d'une buse trempée. C'est notre premier choix pour découvrir le nylon carbone sans investir dans une machine à chambre chauffée.
Polymaker Fiberon PA612-CF15
Le nylon carbone le plus facile à vivre : reprend peu l'humidité, warping contenu
Elegoo PAHT-CF : le moins cher au kilo
Vendu en bobine de 1 kg, l'Elegoo PAHT-CF est le PA-CF le plus économique de la sélection. Elegoo annonce une résistance thermique jusqu'à 194 °C. Ses réglages officiels n'étaient pas publiés lors du relevé : partez des valeurs de la fiche revendeur (260-290 °C en buse, 90-110 °C en plateau) et visez une imprimante fermée. Il est logique sur une Centauri Carbon, de la même marque.
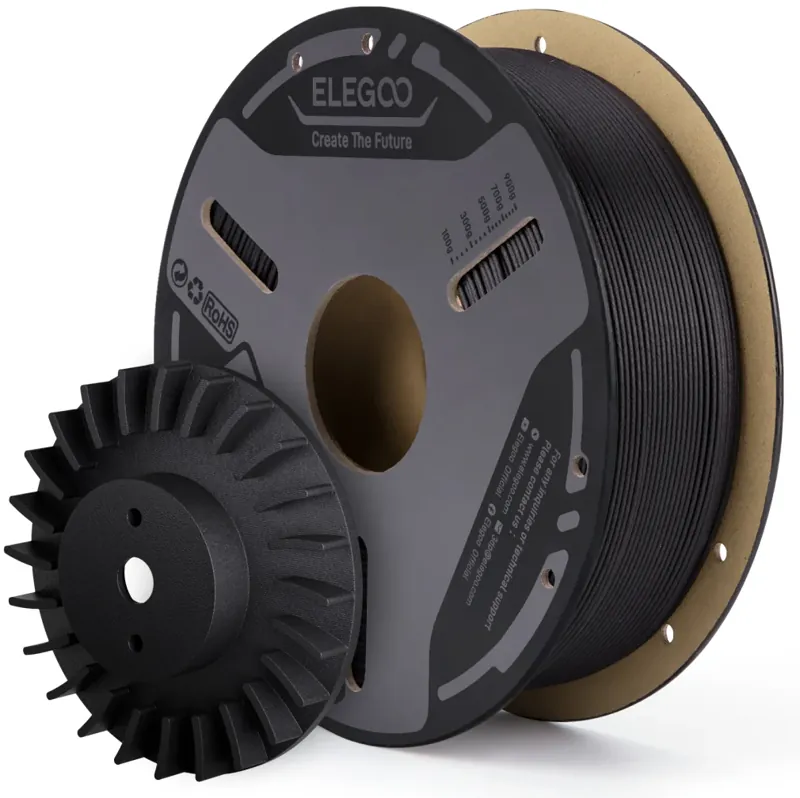
Elegoo PAHT-CF
Le PA-CF le moins cher au kilo, en bobine de 1 kg
eSUN PA-CF : le kilo pour les pièces courantes
Base PA6/66, bobine de 1 kg : l'eSUN PA-CF vise les pièces techniques de tous les jours. C'est un nylon plus exigeant que les PA12, chargé à 20 % de fibre. eSUN recommande un séchage long, à 70 °C pendant plus de 12 h, et sa base PA6/66 rend une enceinte préférable dès que la pièce grandit.
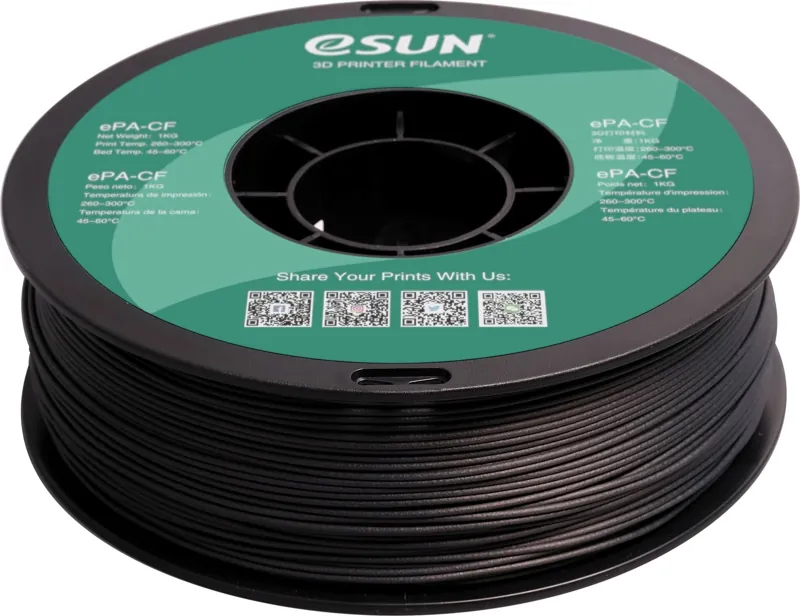
eSUN PA-CF
Bobine de 1 kg à prix contenu, pour des pièces techniques courantes
Polymaker Fiberon PA12-CF10 : pour les imprimantes ouvertes
Le PA12 est le polyamide le moins hygroscopique, et le taux de fibre de 10 % garde un peu de souplesse à la pièce. C'est le grade le plus indulgent sur une machine ouverte comme une A1 ou une MK4S, une fois la buse changée. Prévoyez tout de même 280 °C environ sur la plupart des fiches Polymaker.
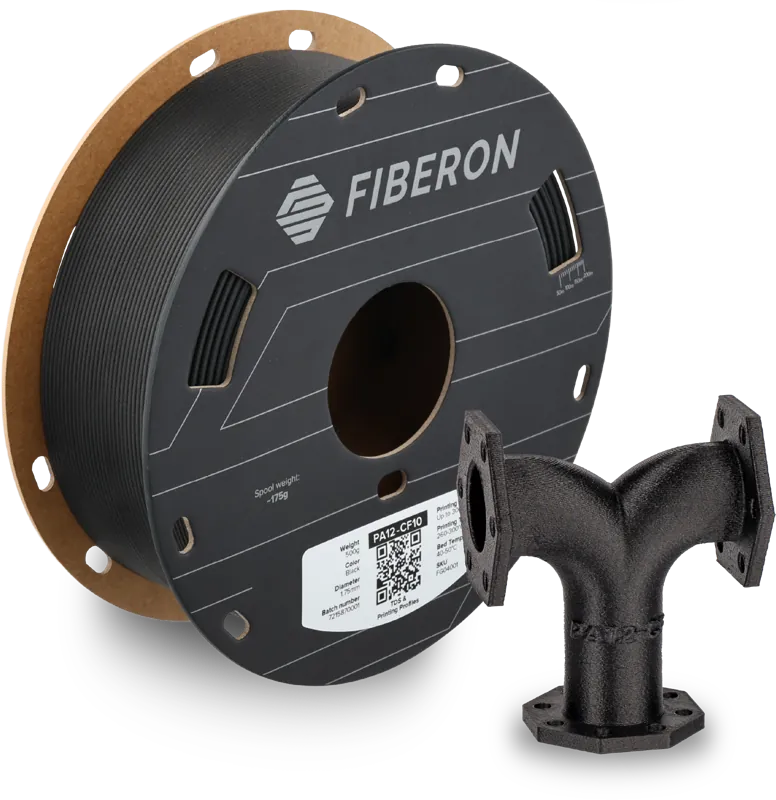
Polymaker Fiberon PA12-CF10
Le choix des imprimantes ouvertes : PA12, retrait faible
Bambu Lab PAHT-CF : le profil prêt à l'emploi
Sur une Bambu Lab, son profil est intégré à Bambu Studio et il passe dans l'AMS, ce qui simplifie tout. Il vise les pièces qui doivent tenir à chaud. Une enceinte reste conseillée, et la marque recommande une buse trempée de 0,6 mm.
Bambu Lab PAHT-CF
Profil prêt dans Bambu Studio, tenue en température élevée
Bambu Lab PA6-CF : le plus rigide, réservé aux machines fermées
Le PA6-CF offre la meilleure rigidité de la sélection, au prix des contraintes les plus fortes. L'enceinte est requise, l'AMS n'est pas compatible, et la buse inox est exclue. Sur une X1C, une P2S ou une Centauri Carbon (profil générique à adapter), c'est le choix des pièces structurelles.
Bambu Lab PA6-CF
Le plus rigide de la sélection, réservé aux imprimantes fermées
colorFabb PA-CF Low Warp : contre le warping
colorFabb formule ce PA-CF pour qu'il s'imprime « presque sans warping sur un plateau non chauffé », selon sa fiche technique. Il absorbe aussi l'humidité environ quatre fois plus lentement qu'un PA6. C'est un candidat sérieux pour les grandes pièces sur une imprimante ouverte, à 260-280 °C.

colorFabb PA-CF Low Warp
Formulé contre le warping, pour les grandes pièces
Le PPA-CF de Bambu Lab n'est pas dans la sélection. Il exige une enceinte et une buse trempée, ne passe pas dans l'AMS, et donne de meilleurs résultats avec une chambre chaude : une machine à chambre chauffée comme la H2D ou la Qidi Plus4 lui convient mieux qu'une enceinte passive. Les revendeurs le listent aussi pour la P1S, la X1C et la X1E. Vérifiez la fiche officielle de votre machine avant de l'acheter.
AMS, CFS et supports détachables
Chez Bambu Lab, la compatibilité AMS dépend du filament et de la version de l'AMS :
- AMS : PAHT-CF accepté ; PA6-CF et PPA-CF refusés.
- AMS 2 Pro et AMS HT : les PLA-CF, PETG-CF et PAHT-CF de Bambu Lab sont pris en charge. Les autres filaments chargés ne le sont pas.
- AMS lite (A1, A1 mini) : PLA-CF seulement. Les nylons carbone passent par le porte-bobine externe.
« Compatible » ne veut pas dire « sans usure ». Le wiki Bambu Lab prévient que les filaments chargés peuvent finir par user les tubes PTFE internes. Changer ces tubes régulièrement est un conseil de la communauté, pas une consigne officielle. Le fonctionnement général du système est détaillé dans notre guide de l'AMS.
Côté Creality, nous n'avons pas trouvé de liste de compatibilité aussi précise pour le CFS. Le même risque d'abrasion s'applique : dans le doute, alimentez un PA-CF depuis le porte-bobine externe.
Des supports qui se détachent du nylon
Un support en nylon carbone, imprimé dans le même filament, se retire mal. La solution passe par une interface dans un autre matériau qui n'adhère pas au nylon : Bambu Lab vend un « Support for PA/PET », et Siraya Tech propose un filament de support équivalent. Il faut une machine multi-filament ou à double buse, sinon chaque couche d'interface coûte un changement de bobine.
FAQ
Faut-il obligatoirement une buse en acier trempé pour le nylon carbone ?
Oui, ou une buse revêtue à pointe dure. La fibre de carbone est abrasive : elle élargit une buse en laiton en quelques bobines, et l'inox d'origine des Bambu Lab A1 et P1S n'est pas prévu pour elle. Le nylon pur, sans fibre, peut en revanche s'imprimer avec une buse en laiton.
Peut-on imprimer du nylon sans enceinte fermée ?
Oui, à condition de choisir le bon grade. Les PA12-CF et PA612-CF de Polymaker sont formulés pour une chambre tiède, portes ouvertes, et le PA-CF Low Warp de colorFabb pour un plateau peu chauffé. Un PA6-CF ou un nylon pur, en revanche, se déforme sans enceinte dès que la pièce grandit.
PA6-CF ou PA12-CF : lequel choisir ?
Le PA6-CF est plus rigide et tient mieux la chaleur, mais il exige une enceinte et absorbe davantage l'humidité. Le PA12-CF est un peu moins rigide, beaucoup moins hygroscopique, et s'imprime sur une machine ouverte. Pour une première bobine ou une imprimante ouverte, le PA12-CF est le choix raisonnable.
Filament nylon ou PETG : lequel pour des pièces mécaniques ?
Le nylon, si la pièce frotte, fléchit ou subit des chocs répétés : engrenages, charnières, clips. Le PETG suffit pour des supports et boîtiers peu sollicités, et il est bien plus simple à imprimer. Le nylon demande un séchage systématique, une buse adaptée pour les versions chargées, et plus de réglages.
Le filament nylon convient-il aux débutants ?
Pas comme premier filament. Il faut d'abord maîtriser le PLA et le PETG, puis savoir sécher une bobine. Une fois ces bases acquises, un PA12-CF ou un PA612-CF sur une imprimante récente avec buse trempée constitue une entrée raisonnable dans les filaments techniques, sans enceinte chauffée.
En résumé
Vérifiez d'abord votre buse : sans acier trempé, pas de nylon carbone. Choisissez ensuite la famille que votre machine sait tenir : PA12-CF ou PA612-CF si elle est ouverte, PA6-CF si elle est fermée, PPA-CF seulement avec une chambre chauffée. Séchez le filament avant chaque session. Pour une première bobine, le Polymaker Fiberon PA612-CF15 reste le plus simple à réussir. Et si vous hésitez encore sur la machine, notre guide quelle Bambu Lab choisir compare les modèles prêts pour les filaments techniques.
Polymaker Fiberon PA612-CF15
Le nylon carbone le plus facile à vivre : reprend peu l'humidité, warping contenu
Sources
- Fiches produit 3DJake.fr — Polymaker Fiberon PA612-CF15 et PA12-CF10, Elegoo PAHT-CF, eSUN PA-CF, Bambu Lab PAHT-CF et PA6-CF, colorFabb PA-CF Low Warp : famille, conditionnement et plages d'impression, relevées le 27 octobre 2026
- Wiki Polymaker — gamme Fiberon : températures, plateau, chambre, séchage et recuit, consulté le 27 octobre 2026
- Wiki Bambu Lab — fiches PAHT-CF, PA6-CF et PPA-CF, compatibilité des filaments avec l'AMS, l'AMS 2 Pro, l'AMS HT et l'AMS lite, consulté le 27 octobre 2026
- colorFabb — fiche technique PA-CF Low Warp, consultée le 27 octobre 2026
- eSUN — fiche ePA-CF, consultée le 27 octobre 2026
- Fiches constructeur Bambu Lab, Elegoo, Creality, Prusa et Qidi — buse d'origine, température maximale et chambre, relevées le 27 octobre 2026
- lv3dofficiel.fr — guide du filament PA6-CF : effet de l'humidité sur le module et la résistance, consulté le 27 octobre 2026